
Talleres Feudo SL — Comparatif
Vous allez commander de l'oxycoupage ? Voyez d'abord la plage que couvre le laser
Nous ne faisons pas d'oxycoupage. Mais jusqu'à 50 mm le laser fibre lui a pris du terrain, et au-delà l'oxycoupage reste sans rival. Voici la frontière, expliquée.
Envoyez-nous votre planAvant de demander un prix
Tout se résume à une frontière : 50 mm
Que ce soit clair dès le départ : chez Talleres Feudo nous ne faisons pas d'oxycoupage. Nous découpons au laser fibre, et nous allons jusqu'à 50 mm en acier au carbone.
L'oxycoupage a été pendant des décennies la seule façon raisonnable de découper de la tôle forte, et c'est pour cela qu'il reste le réflexe automatique de beaucoup de monde en chaudronnerie et en charpente. Ce qui a changé, c'est que les lasers fibre de forte puissance sont montés jusqu'à des épaisseurs qui étaient autrefois le territoire exclusif du chalumeau.
Le résultat est une frontière assez nette : de 10 à 50 mm le laser gagne sur presque tout, et au-delà de 50 mm l'oxycoupage n'a pas de rival pratique, car il atteint 300 mm et plus avec un équipement qui coûte une misère en comparaison.
Sommaire de cette page
- Ce qu'est l'oxycoupage et où il est imbattable
- Oxycoupage face au laser fibre, chiffre par chiffre
- La déformation, le coût que personne ne chiffre
- Le chanfrein : chalumeau triple face au chanfrein laser
- Quand l'oxycoupage est le bon choix
- Ce que nous pouvons faire
- Questions fréquentes
- Demandez-nous un prix avec le même plan
Sans mépris
Ce qu'est l'oxycoupage et où il est imbattable
L'oxycoupage ne fond pas le métal : il le brûle. On préchauffe l'acier à la flamme jusqu'à la température d'ignition, puis on projette un jet d'oxygène pur qui oxyde le fer. Cette réaction est exothermique, c'est-à-dire qu'elle génère sa propre chaleur et s'entretient toute seule, et le jet expulse l'oxyde fondu. C'est de la chimie, pas de la puissance.
De là viennent ses deux grandes qualités et sa grande limite :
- Épaisseur pratiquement illimitée. Comme la réaction s'auto-alimente, l'épaisseur ne pénalise presque pas. On coupe 300 mm sans difficulté et l'industrie lourde va bien plus loin. Aucun laser n'approche.
- Équipement très bon marché et portable. Deux bouteilles et un chalumeau. On peut couper sur chantier, sur une structure déjà montée ou dans une casse.
- Ne convient qu'à l'acier au carbone et faiblement allié. L'inox et l'aluminium forment des oxydes qui ne se comportent pas comme celui du fer, donc l'oxycoupage ne les coupe pas. C'est une limite chimique, pas de puissance.
Quand on dit que l'oxycoupage est une technologie dépassée, on oublie qu'au-delà d'une certaine épaisseur il reste la seule option sensée. Et il le restera longtemps.
Chiffre par chiffre
Oxycoupage face au laser fibre
Valeurs indicatives sur acier au carbone. Celles du laser sont les nôtres ; celles de l'oxycoupage, celles habituelles du procédé.
| Caractéristique | Laser fibre | Oxycoupage |
|---|---|---|
| Tolérance dimensionnelle | ±0,1 mm jusqu'à 20 mm ±0,2-0,3 mm de 20 à 50 mm |
±1-2 mm |
| Zone affectée thermiquement | Minimale | Élevée, avec durcissement du chant sur certains aciers |
| Déformation de la pièce | Très faible | Notable, surtout sur les pièces longues et étroites |
| État du chant | Propre, prêt à souder | Stries et scories adhérentes en face inférieure |
| Détail minimal et trous | Niveau de détail élevé | Limité ; les petits trous se percent ensuite |
| Préparation de soudure (chanfrein) | Dans la même opération, 360°, jusqu'à 30 mm | Chalumeau triple ou usinage à part, presque toujours avec reprise |
| Matériaux | Acier au carbone ; autres sur demande | Acier au carbone et faiblement allié uniquement |
| Coût d'équipement et horaire | Élevé | Très bas |
| Découpe hors atelier | Non | Oui, c'est portable |
| Épaisseur maximale en acier | 50 mm (la nôtre) | 300 mm et plus |
Les trois dernières lignes sont marquées en faveur de l'oxycoupage, et pas par courtoisie : ce sont de vrais avantages qu'aucun laser ne peut contester.
Le coût invisible
La déformation, le coût que personne ne chiffre
C'est la différence qui se voit le plus dans l'atelier et celle qui apparaît le moins dans les comparatifs.
L'oxycoupage doit préchauffer l'acier et le maintenir chaud tout au long du parcours. Cela injecte dans la tôle une quantité d'énergie thermique sans commune mesure avec celle du laser, et cette énergie dilate le matériau de façon inégale : la zone de coupe chauffe et se dilate, le reste non, et au refroidissement la pièce conserve des tensions internes.
Sur une petite pièce compacte, cela se remarque à peine. Sur une pièce longue et étroite — une semelle, un raidisseur, une nervure de six mètres — la pièce sort cintrée. Et il faut alors la redresser : presse, chauffe localisée ou les deux, avec un opérateur mobilisé et sans aucune garantie de retrouver la planéité d'origine.
Le laser fibre concentre la chaleur sur une bande de quelques millimètres et avance vite, si bien que la pièce sort pratiquement plane et passe à l'opération suivante sans escale.
Préparation de soudure
Le chanfrein : chalumeau triple face au chanfrein laser
Ceux qui demandent de l'oxycoupage sont généralement en chaudronnerie, en charpente ou en biens d'équipement. Autrement dit : ce sont presque toujours des pièces qui vont être soudées bout à bout et qui nécessitent donc une préparation de bord.
Avec l'oxycoupage, ce chanfrein se résout de deux façons. Soit avec un chalumeau triple, qui porte trois buses orientées pour sortir le chanfrein dans la même passe, soit en usinant le chant après coup. La première est rapide mais laisse un angle peu précis et des scories à reprendre ; la seconde est précise mais c'est une machine de plus et une manutention de plus d'une tôle qui pèse.
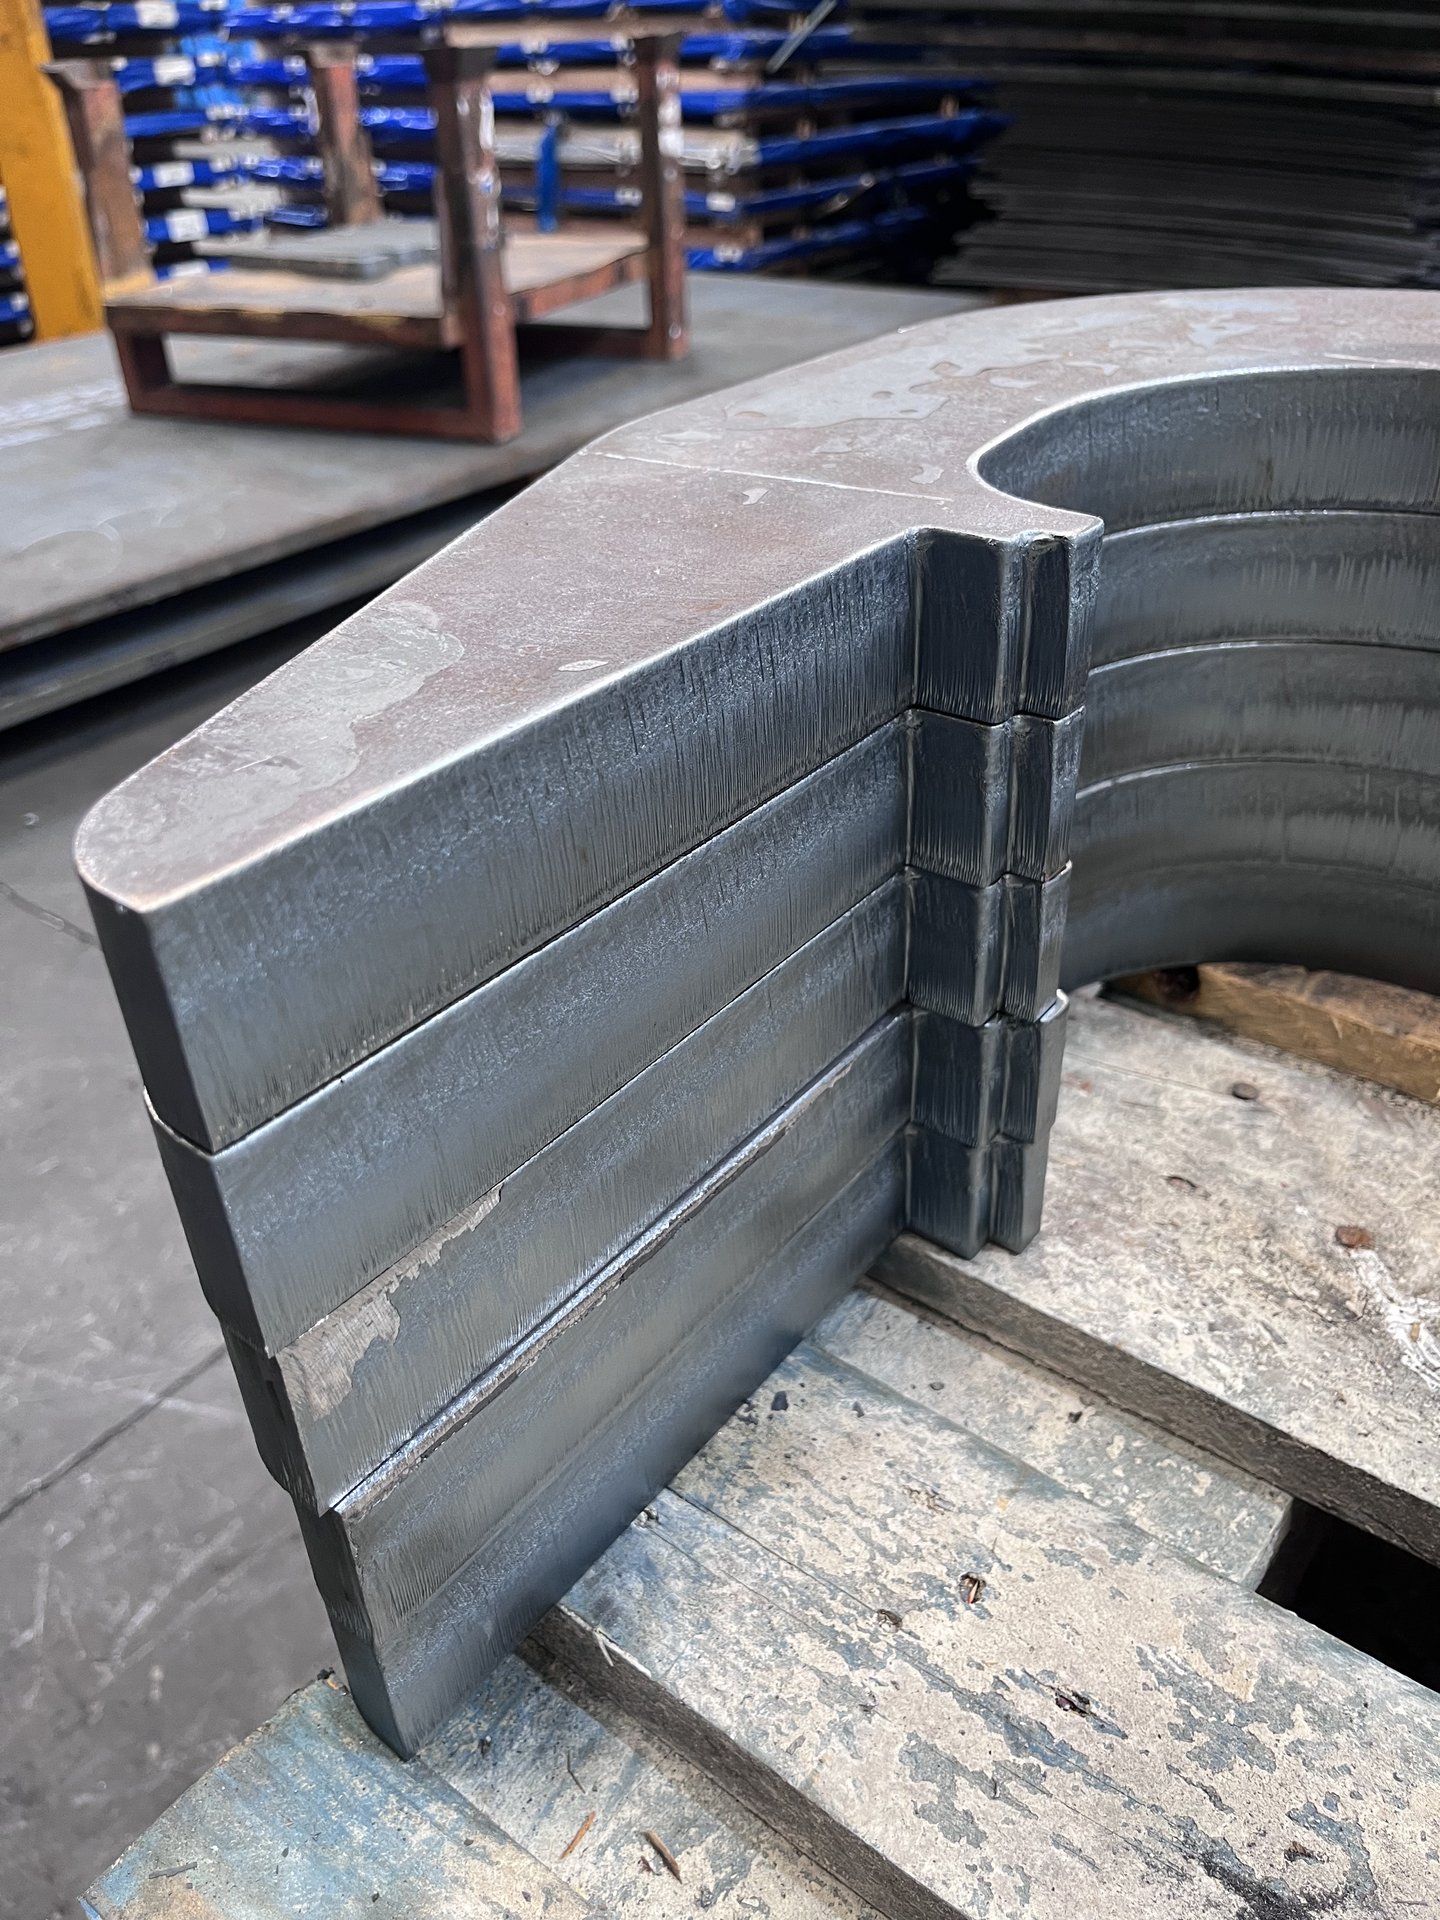
Au laser, jusqu'à 30 mm d'épaisseur, le chanfrein sort dans la même opération que le contour : angle piloté par CNC, répétable d'une pièce à l'autre, à 360° sur tout le périmètre — y compris les tronçons courbes, là où l'usinage explose en prix — et en configurations V, X, K et Y.
Il faut aussi dire la limite : au-delà de 30 mm nous ne chanfreinons pas. Nous découpons le contour au laser jusqu'à 50 mm, mais la préparation doit être résolue autrement.
Honnêteté
Quand l'oxycoupage est le bon choix
Des cas où l'oxycoupage est une meilleure décision que le laser et où, tout simplement, nous ne sommes pas votre fournisseur :
- Au-delà de 50 mm. C'est notre plafond et il n'y a pas de discussion possible. À partir de là, oxycoupage.
- Tôle très épaisse où la tolérance est indifférente. Socles, contrepoids, pièces de démolition, débits grossiers. Payer une précision que personne n'utilisera n'a pas de sens.
- Découpe sur chantier ou sur structure montée. Le chalumeau va là où est la pièce ; le laser non.
- Budgets très serrés sur des pièces sans travail aval. Si la pièce n'est pas soudée bout à bout, ne comporte pas de trous fins et n'a pas besoin d'être redressée, l'oxycoupage est difficile à battre en prix.
- Pièces ponctuelles et urgentes dans un atelier qui possède déjà l'équipement. Rien n'est plus rapide que le chalumeau déjà allumé.
Et une situation intermédiaire qui mérite un regard : dans beaucoup d'ensembles, seules une ou deux pièces dépassent 50 mm et tout le reste est en dessous. Inutile d'envoyer l'ensemble entier à l'oxycoupage à cause de ces deux-là.
Notre plage
Ce que nous pouvons faire
Trois capacités indépendantes les unes des autres. Si votre pièce entre dans l'une d'elles, la comparaison vaut le coup.
Jusqu'à 50 mm d'épaisseur
Acier au carbone de 1 à 50 mm avec finition laser sur toute la plage. Les épaisseurs les plus demandées sont 25, 30, 40, 45 et 50 mm.
Format jusqu'à 8 000 mm
Tôle jusqu'à 8 000 × 2 000 mm, pour sortir des pièces longues d'un seul tenant. C'est une capacité distincte de l'épaisseur maximale : si votre pièce combine les deux, confirmez-le-nous avec le plan.
Chanfrein 360° jusqu'à 30 mm
Préparation de soudure simple et double (V, X, K, Y) dans la même opération que la découpe, y compris sur contours courbes. Sans reprise de scories ni correction d'angle.
FAQ
Questions fréquentes sur l'oxycoupage et le laser
Non. Nous découpons exclusivement au laser fibre, jusqu'à 50 mm en acier au carbone. Cette page n'est pas là pour vous vendre de l'oxycoupage, mais pour que vous compariez avant d'en commander : dans la tranche de 10 à 50 mm, le laser a supplanté l'oxycoupage sur presque tout. Au-delà de 50 mm l'oxycoupage reste la réponse et nous ne sommes plus votre fournisseur.
Jusqu'à 50 mm en acier au carbone, qui est notre plafond. Dans cette plage le laser donne des tolérances de l'ordre de dix fois meilleures, un chant prêt à souder et beaucoup moins de déformation. À partir de 50 mm l'oxycoupage n'a pas de rival pratique : il va jusqu'à 300 mm et au-delà.
Parce que le procédé doit préchauffer l'acier à la flamme et le maintenir chaud tout au long du parcours, il apporte donc beaucoup plus d'énergie thermique dans la tôle. Cette dilatation inégale cintre les pièces, surtout les longues et étroites, et oblige à les redresser ensuite. Le laser fibre concentre la chaleur sur une bande très étroite et la pièce sort pratiquement plane.
Oui, jusqu'à 30 mm d'épaisseur et avec des avantages : le chanfrein sort dans la même opération que le contour, avec un angle piloté par CNC, à 360° sur tout le périmètre y compris les tronçons courbes, et en configurations V, X, K et Y. Il n'y a pas de scories à reprendre ni d'angle à corriger à la meule. Au-delà de 30 mm nous découpons le contour mais la préparation doit être résolue autrement.
Le taux horaire machine, oui. La pièce finie dépend de ce qui vient après : retrait des scories, reprise du chant, redressage de la déformation et préparation du chanfrein. Sur les pièces qui se soudent, ces opérations coûtent généralement plus que l'écart sur la découpe. Sur de grandes pièces brutes qui n'en demandent aucune, l'oxycoupage est moins cher, point.
Nous vous le dirons clairement et nous vous orienterons, même si nous ne pouvons pas la réaliser. Il existe aussi une option intermédiaire à évaluer : dans beaucoup d'ensembles, seules une ou deux pièces dépassent 50 mm et tout le reste est en dessous. On peut répartir le travail au lieu de tout envoyer à l'oxycoupage à cause de deux pièces.
Envoyez-nous le même plan que vous alliez envoyer à l'oxycoupage
Nous vous disons ce que cela coûte au laser et si cela vaut le coup, en moins de 24 h ouvrées. Et si votre pièce dépasse 50 mm, nous vous le dirons sans détour.