
Talleres Feudo SL — Comparativa
¿Vas a pedir oxicorte? Mira primero qué rango cubre el láser
Nosotros no hacemos oxicorte. Pero hasta 50 mm el láser de fibra le ha comido el terreno, y por encima de ahí el oxicorte sigue sin rival. Aquí está la frontera, explicada.
Mándanos tu planoAntes de pedir precio
Todo se reduce a una frontera: los 50 mm
Que quede claro desde el principio: en Talleres Feudo no hacemos oxicorte. Cortamos con láser de fibra, y llegamos hasta 50 mm en acero al carbono.
El oxicorte fue durante décadas la única forma razonable de cortar chapa gruesa, y por eso sigue siendo el reflejo automático de mucha gente en calderería y estructura. Lo que ha cambiado es que los láseres de fibra de alta potencia han subido hasta espesores que antes eran territorio exclusivo del soplete.
El resultado es una frontera bastante nítida: de 10 a 50 mm el láser gana en casi todo, y por encima de 50 mm el oxicorte no tiene rival práctico, porque llega a 300 mm y más con un equipo que cuesta una miseria en comparación.
Contenido de esta página
- Qué es el oxicorte y en qué es imbatible
- Oxicorte frente a láser de fibra, dato a dato
- La deformación, el coste que nadie presupuesta
- El chaflán: soplete triple frente a bisel láser
- Cuándo el oxicorte es la opción correcta
- Qué podemos hacer nosotros
- Preguntas frecuentes
- Pídenos precio con tu mismo plano
Sin desprecio
Qué es el oxicorte y en qué es imbatible
El oxicorte no funde el metal: lo quema. Se precalienta el acero con una llama hasta la temperatura de ignición y entonces se lanza un chorro de oxígeno puro que oxida el hierro. Esa reacción es exotérmica, es decir, genera su propio calor y se mantiene sola, y el chorro expulsa el óxido fundido. Es química, no potencia.
De ahí vienen sus dos grandes virtudes y su gran limitación:
- Espesor prácticamente ilimitado. Como la reacción se autoalimenta, el espesor casi no penaliza. Se cortan 300 mm con normalidad y en industria pesada bastante más. Ningún láser se acerca.
- Equipo baratísimo y portátil. Dos botellas y un soplete. Se puede cortar en obra, sobre una estructura ya montada o en un desguace.
- Solo sirve para acero al carbono y baja aleación. El inoxidable y el aluminio forman óxidos que no se comportan como el del hierro, así que el oxicorte no los corta. Es una limitación química, no de potencia.
Cuando alguien dice que el oxicorte es una tecnología antigua, se olvida de que por encima de cierto espesor sigue siendo la única opción sensata. Y lo será durante mucho tiempo.
Dato a dato
Oxicorte frente a láser de fibra
Valores orientativos en acero al carbono. Los del láser son los nuestros; los del oxicorte, los habituales del proceso.
| Característica | Láser de fibra | Oxicorte |
|---|---|---|
| Tolerancia dimensional | ±0,1 mm hasta 20 mm ±0,2-0,3 mm de 20 a 50 mm |
±1-2 mm |
| Zona afectada térmicamente | Mínima | Alta, con endurecimiento del canto en algunos aceros |
| Deformación de la pieza | Muy baja | Notable, sobre todo en piezas largas y estrechas |
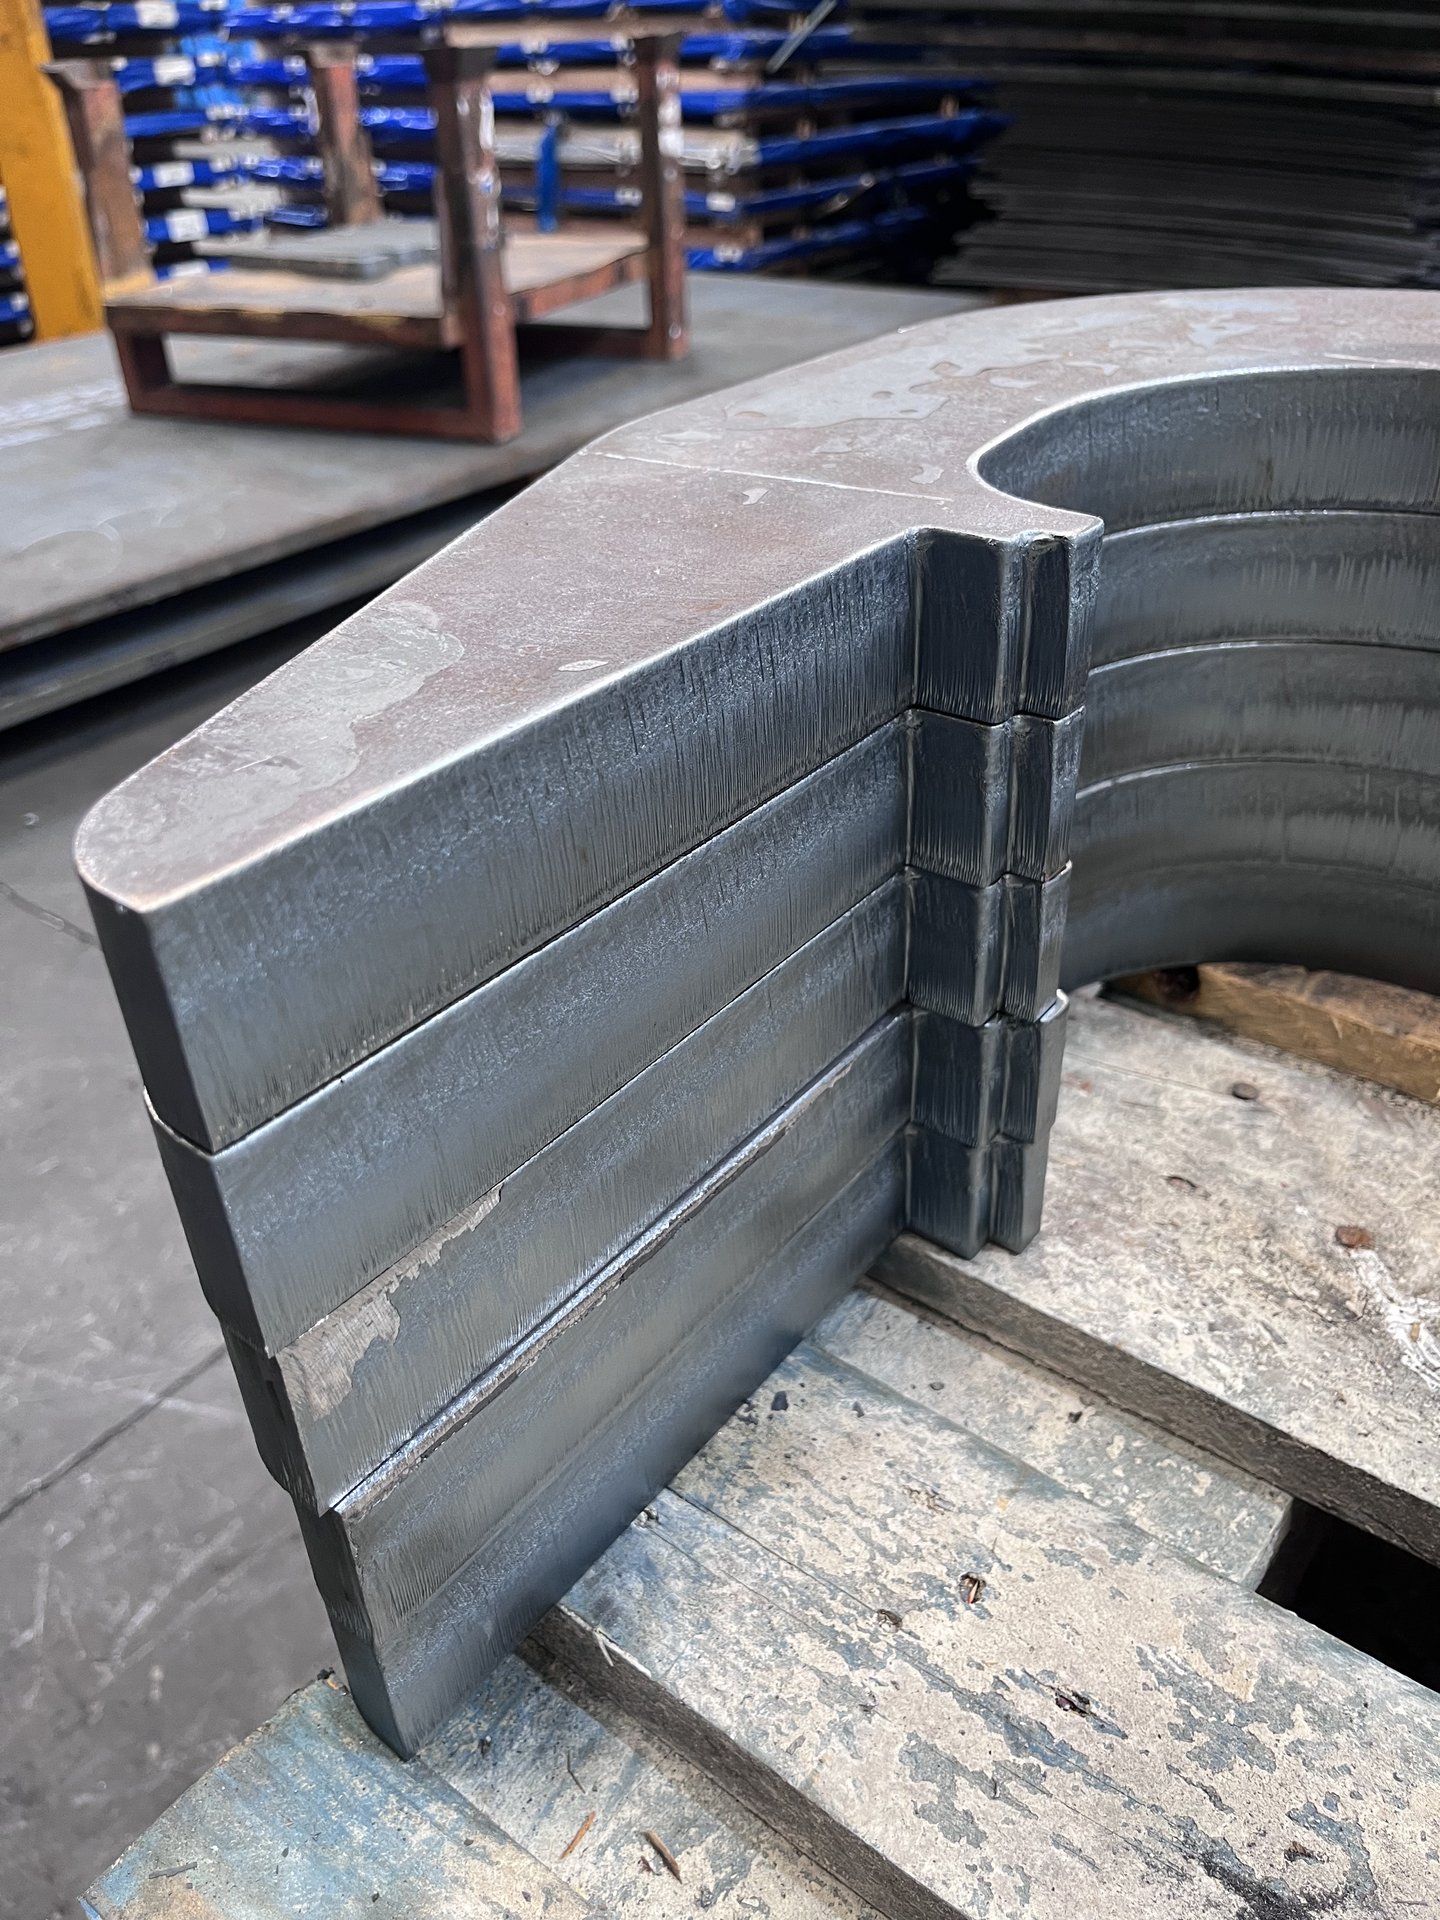
| Estado del canto | Limpio, listo para soldar | Estrías y escoria adherida en la cara inferior |
| Detalle mínimo y agujeros | Alto nivel de detalle | Limitado; los agujeros pequeños se taladran después |
| Preparación de soldadura (bisel) | En la misma operación, 360°, hasta 30 mm | Soplete triple o mecanizado aparte, casi siempre con repaso |
| Materiales | Acero al carbono; otros bajo consulta | Solo acero al carbono y baja aleación |
| Coste de equipo y por hora | Alto | Muy bajo |
| Corte fuera del taller | No | Sí, es portátil |
| Espesor máximo en acero | 50 mm (el nuestro) | 300 mm y más |
Las tres últimas filas están marcadas a favor del oxicorte, y no por cortesía: son ventajas reales que ningún láser puede discutir.
El coste invisible
La deformación, el coste que nadie presupuesta
Es la diferencia que más se nota en el taller y la que menos aparece en las comparativas.
El oxicorte necesita precalentar el acero y mantenerlo caliente durante todo el recorrido. Eso mete en la chapa una cantidad de energía térmica que no tiene nada que ver con la del láser, y esa energía dilata el material de forma desigual: la zona del corte se calienta y se expande, el resto no, y cuando todo se enfría la pieza se queda con tensiones internas.
En una pieza pequeña y compacta apenas se aprecia. En una pieza larga y estrecha —una platabanda, un refuerzo, un nervio de seis metros— la pieza sale curvada. Y entonces hay que enderezarla: prensa, calor localizado o las dos cosas, con un operario dedicado y sin ninguna garantía de recuperar la planitud original.
El láser de fibra concentra el calor en una franja de milímetros y avanza rápido, así que la pieza sale prácticamente plana y se puede pasar a la siguiente operación sin escalas.
Preparación de soldadura
El chaflán: soplete triple frente a bisel láser
Quien pide oxicorte suele estar en calderería, estructura o bienes de equipo. Es decir: casi siempre son piezas que se van a soldar a tope y que por tanto necesitan preparación de borde.
Con oxicorte, ese chaflán se resuelve de dos maneras. O con un soplete triple, que lleva tres boquillas orientadas para sacar el bisel en la misma pasada, o mecanizando el canto después. La primera es rápida pero deja un ángulo con poca precisión y escoria que hay que repasar; la segunda es precisa pero es una máquina más y un manipulado más de una chapa que pesa.
Con láser, hasta 30 mm de espesor, el bisel sale en la misma operación que el contorno: ángulo controlado por CNC, repetible pieza a pieza, en 360° sobre todo el perímetro —incluidos los tramos curvos, que es donde el mecanizado se dispara de precio— y en configuraciones V, X, K e Y.
Conviene decir también el límite: por encima de 30 mm no biselamos. Cortamos el contorno con láser hasta 50 mm, pero la preparación hay que resolverla por otra vía.
Honestidad
Cuándo el oxicorte es la opción correcta
Casos en los que el oxicorte es mejor decisión que el láser y en los que, sencillamente, no somos tu proveedor:
- Por encima de 50 mm. Es nuestro techo y no hay discusión posible. A partir de ahí, oxicorte.
- Chapa muy gruesa donde la tolerancia da igual. Bases, contrapesos, piezas de desguace, despieces bastos. Pagar precisión que nadie va a usar no tiene sentido.
- Corte en obra o sobre estructura montada. El soplete va donde está la pieza; el láser no.
- Presupuestos muy ajustados en piezas sin trabajo posterior. Si la pieza no se suelda a tope, no lleva agujeros finos y no hay que enderezarla, el oxicorte es difícil de batir en precio.
- Piezas puntuales y urgentes en un taller que ya tiene el equipo. No hay nada más rápido que el soplete que ya está encendido.
Y una situación intermedia que merece la pena mirar: en muchos conjuntos solo una o dos piezas pasan de 50 mm y todo lo demás está por debajo. No hace falta llevar el conjunto entero a oxicorte por culpa de esas dos.
Nuestro rango
Qué podemos hacer nosotros
Tres capacidades independientes entre sí. Si tu pieza cae dentro de alguna, merece la pena que compares.
Hasta 50 mm de espesor
Acero al carbono de 1 a 50 mm con acabado de láser en todo el rango. Los espesores que más nos piden son 25, 30, 40, 45 y 50 mm.
Formato hasta 8.000 mm
Chapa de hasta 8.000 × 2.000 mm, para sacar piezas largas de una sola vez. Es una capacidad distinta del espesor máximo: si tu pieza combina las dos, confírmanoslo con el plano.
Bisel 360° hasta 30 mm
Preparación de soldadura simple y doble (V, X, K, Y) en la misma operación que el corte, incluso en contornos curvos. Sin repaso de escoria ni corrección del ángulo.
FAQ
Preguntas frecuentes sobre oxicorte y láser
No. Cortamos exclusivamente con láser de fibra, hasta 50 mm en acero al carbono. Esta página no está aquí para venderte oxicorte, sino para que compares antes de pedirlo: en el tramo de 10 a 50 mm el láser ha desplazado al oxicorte en casi todo. Por encima de 50 mm el oxicorte sigue siendo la respuesta y nosotros ya no somos tu proveedor.
Hasta 50 mm en acero al carbono, que es nuestro techo. En ese rango el láser da tolerancias del orden de diez veces mejores, un canto listo para soldar y muchísima menos deformación. A partir de 50 mm el oxicorte no tiene rival práctico: llega a 300 mm y más.
Porque el proceso necesita precalentar el acero con llama y mantenerlo caliente durante todo el recorrido, así que mete mucha más energía térmica en la chapa. Esa dilatación desigual curva las piezas, sobre todo las largas y estrechas, y obliga a enderezarlas después. El láser de fibra concentra el calor en una franja muy estrecha y la pieza sale prácticamente plana.
Sí, hasta 30 mm de espesor y con ventajas: el bisel sale en la misma operación que el contorno, con ángulo controlado por CNC, en 360° sobre todo el perímetro incluidos los tramos curvos, y en configuraciones V, X, K e Y. No hay que repasar la escoria ni corregir el ángulo a muela. Por encima de 30 mm cortamos el contorno pero la preparación hay que resolverla por otra vía.
La hora de máquina sí. La pieza terminada depende de lo que venga después: retirada de escoria, repaso del canto, enderezado de la deformación y preparación del chaflán. En piezas que se sueldan, esas operaciones suelen costar más que la diferencia del corte. En piezas grandes y toscas que no llevan nada de eso, el oxicorte es más barato y punto.
Te lo diremos con claridad y te orientaremos, aunque no podamos hacerla nosotros. También hay una opción intermedia que conviene valorar: en muchos conjuntos solo una o dos piezas superan los 50 mm y el resto está por debajo. Se puede repartir el trabajo y no llevarlo todo a oxicorte por culpa de dos piezas.
Mándanos el mismo plano que ibas a mandar a oxicorte
Te decimos qué cuesta en láser y si te compensa, en menos de 24 h laborables. Y si tu pieza pasa de 50 mm, te lo diremos sin rodeos.