
Talleres Feudo SL — Comparatif
Besoin de découpe plasma ? Comparez d'abord avec le laser fibre
Nous ne découpons pas au plasma, nous découpons au laser. Cette page explique en quoi ils diffèrent réellement et dans quels cas le plasma reste le bon choix.
Envoyez-nous votre planAvant de demander un prix
Commençons par l'essentiel : ici, nous ne faisons pas de plasma
Si vous êtes arrivé en cherchant de la découpe plasma, autant le savoir dès le premier paragraphe : chez Talleres Feudo nous découpons exclusivement au laser fibre. Nous n'avons pas de table plasma et nous n'allons pas prétendre le contraire.
Cette page existe parce qu'une partie de ceux qui demandent du plasma le demandent par habitude, pas après comparaison. Pendant de longues années le plasma a été la réponse évidente pour la tôle d'épaisseur moyenne et forte, et cette habitude est restée. Les lasers fibre de forte puissance ont pas mal changé ce partage au cours de la dernière décennie.
Vous trouverez donc ci-dessous la comparaison chiffrée, y compris la partie où le plasma reste gagnant. Si votre pièce en fait partie, nous vous le dirons sans vous faire perdre de temps.
Sans mépris
Ce qu'est la découpe plasma et ce qu'elle fait bien
La découpe plasma fait passer un gaz dans un arc électrique jusqu'à l'ioniser. Ce plasma sort de la torche à une température très élevée, fond le métal, et le jet lui-même expulse la matière fondue. C'est une technologie mature, robuste et avec de vraies qualités :
- Elle coupe tout métal conducteur. Acier au carbone, inox, aluminium. L'alliage lui est indifférent.
- L'état de la tôle lui importe peu. Rouillée, calaminée, peinte ou sale : elle coupe pareil. Le laser est nettement plus sensible à l'état de surface.
- Elle est rapide en épaisseurs moyennes et l'équipement coûte une fraction d'un laser fibre de forte puissance, ce qui se voit dans le prix horaire.
- Elle monte haut en épaisseur. Les équipements haute intensité coupent l'acier bien au-delà des 50 mm que nous atteignons au laser.
- Elle est portable. Il existe des équipements que l'on emmène sur chantier, ce qui n'existe tout simplement pas avec un laser à table.
Rien de tout cela n'est un défaut. Ce sont les raisons pour lesquelles le plasma reste installé dans des milliers d'ateliers et pour lesquelles, sur certaines pièces, c'est exactement ce qu'il faut utiliser.
Chiffre par chiffre
Plasma face au laser fibre
Valeurs indicatives de chaque technologie sur acier au carbone. Celles du laser sont les nôtres ; celles du plasma, celles d'un équipement industriel en bon état.
| Caractéristique | Laser fibre | Plasma |
|---|---|---|
| Tolérance dimensionnelle | ±0,1 mm jusqu'à 20 mm ±0,2-0,3 mm de 20 à 50 mm |
±0,5 mm |
| Perpendicularité du chant | Très élevée, quasiment d'équerre | L'arc est conique et laisse quelques degrés d'inclinaison sur le chant |
| Saignée (largeur de coupe) | Quelques dixièmes de millimètre | De l'ordre de 2 à 4 mm selon l'intensité et l'épaisseur |
| Zone affectée thermiquement | Minimale | Moyenne |
| Petits trous | Diamètre inférieur à l'épaisseur : ≈ la moitié à 50 mm ≈ un tiers à 40 mm ≈ un quart en épaisseurs moyennes |
En règle pratique, le diamètre ne descend pas sous 1,5-2 fois l'épaisseur |
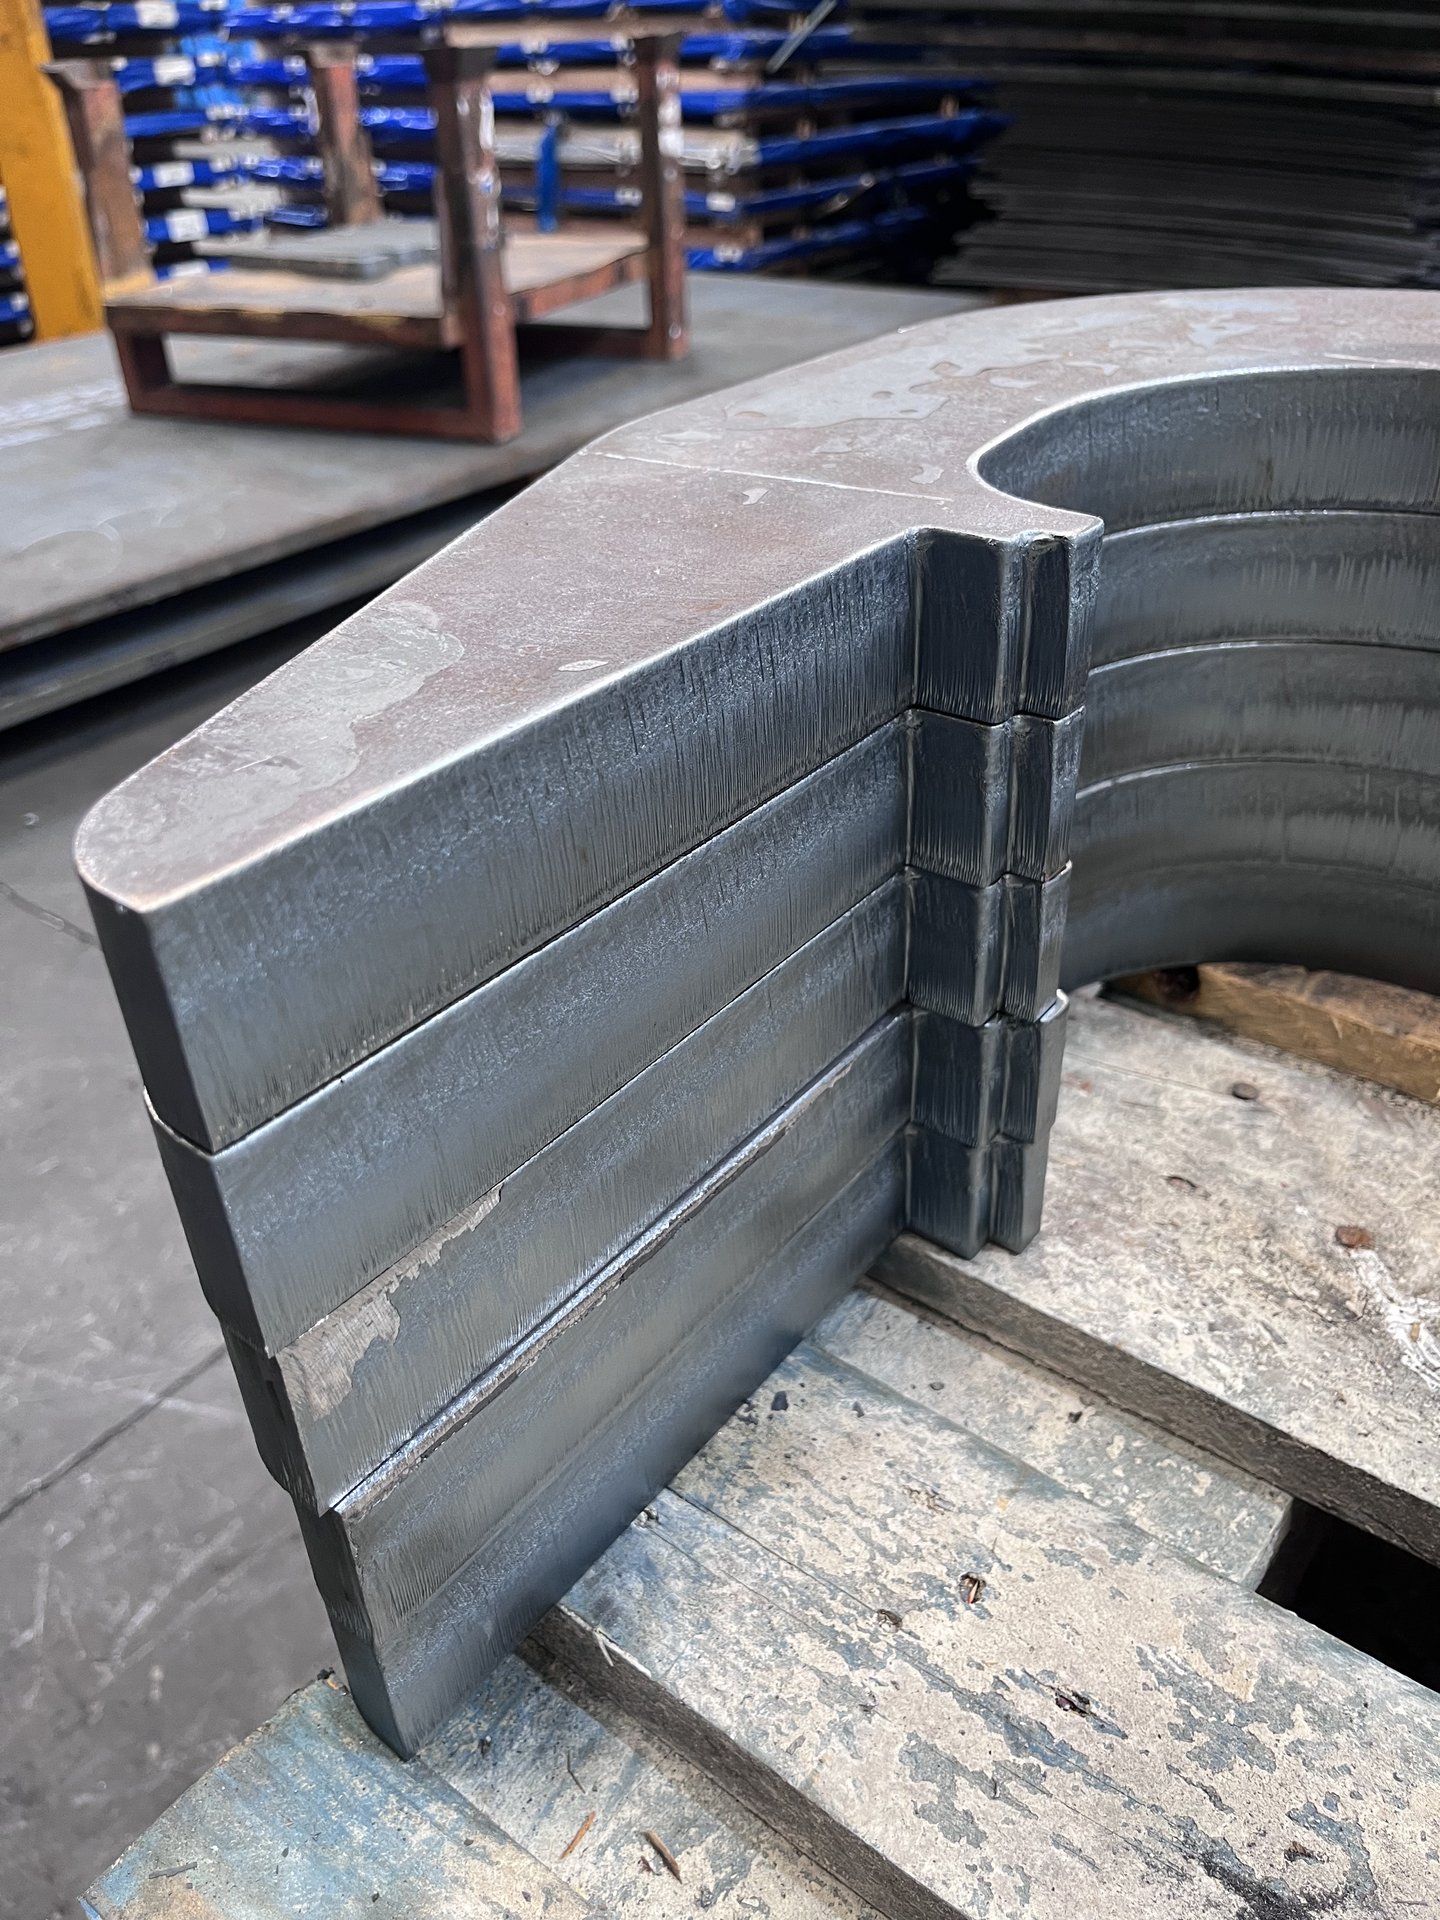
| État du chant | Propre, prêt à souder | Scories adhérentes et stries ; couche superficielle altérée |
| Reprise postérieure | Normalement aucune | Ébavurage et retrait des scories presque toujours |
| Préparation de soudure (chanfrein) | Dans la même opération, 360°, jusqu'à 30 mm | Nécessite une tête inclinable ou une opération à part |
| Coût horaire machine | Plus élevé | Plus bas |
| Épaisseur maximale en acier | 50 mm (la nôtre) | Bien au-delà avec des équipements haute intensité |
Remarquez que les deux dernières lignes sont marquées en faveur du plasma. Un comparatif où c'est toujours le même qui gagne ne sert à rien pour décider.
Le chiffre qui compte
Le coût qui n'est pas dans le taux horaire
L'heure de laser coûte plus cher. La pièce finie, souvent non.
L'ébavurage
La pièce plasma sort avec des scories adhérentes en face inférieure et un chant qu'il faut presque toujours reprendre. C'est du temps d'une personne à la meuleuse, pièce par pièce, et sur une série cela se multiplie.
Les trous à percer
Si le plan comporte des trous de petit diamètre par rapport à l'épaisseur, le plasma ne peut pas les faire ronds et il faut les percer ensuite. Chaque trou est une opération d'usinage qui n'existe pas au laser. Au laser, le diamètre peut descendre sous l'épaisseur : environ la moitié en tôle de 50 mm, un tiers à 40 mm et un quart en épaisseurs moyennes.
L'ajustage au montage
Avec ±0,5 mm par pièce et un chant qui n'est pas d'équerre, un ensemble de plusieurs pièces cumule les écarts. Ce qui est économisé à la découpe se dépense en calage, en forçage et en reprises au montage.
La couche nitrurée
Quand le plasma coupe à l'air, l'azote s'incorpore à la couche superficielle du chant. Souder directement dessus peut donner de la porosité, donc sur les pièces à exigence de soudage il faut l'éliminer à la meule.
La matière que prend la saignée
Avec 2 à 4 mm de largeur de coupe contre quelques dixièmes, sur une imbrication serrée et avec beaucoup de pièces la différence de tôle consommée cesse d'être anecdotique.
Le chanfrein
Si la pièce est soudée bout à bout et nécessite une préparation de bord, au laser elle sort dans la même opération que le contour. Autrement, c'est une deuxième machine ou un meulage à la main.
Honnêteté
Quand le plasma est le bon choix
Il y a des cas nets où le plasma est une meilleure décision que le laser, et où nous ne sommes pas votre fournisseur :
- Au-delà de 50 mm en acier au carbone. C'est notre plafond. Là il faut passer au plasma haute intensité ou à l'oxycoupage.
- Tôle très rouillée, fortement calaminée ou peinte. Le plasma s'en accommode sans broncher ; le laser pose des problèmes de qualité de coupe.
- Inox et aluminium en épaisseur moyenne à forte. Le plasma les coupe normalement. Ces matières, nous ne les traitons que sur demande et avec matière fournie par le client.
- Découpe sur chantier ou sur pièce déjà montée. Un laser à table ne sort pas de l'atelier.
- Grandes pièces, sans petits trous et sans exigence de tolérance, où seul compte le prix de la découpe. Si la pièce n'entraîne aucun travail aval, le plasma est difficile à battre.
Si votre cas est l'un de ceux-là, vous avez déjà la réponse sans avoir besoin de nous demander un devis.
Notre plage
Ce que nous pouvons faire
Trois capacités indépendantes les unes des autres. Si votre pièce entre dans l'une d'elles, la comparaison vaut le coup.
Jusqu'à 50 mm d'épaisseur
Acier au carbone de 1 à 50 mm avec finition laser sur toute la plage. Une pièce de 50 mm sort avec le même chant qu'une de 25 ; ce qui change, c'est la vitesse de coupe.
Format jusqu'à 8 000 mm
Tôle jusqu'à 8 000 × 2 000 mm, pour sortir des pièces longues d'un seul tenant. C'est une capacité distincte de l'épaisseur maximale : si votre pièce combine les deux, confirmez-le-nous avec le plan.
Chanfrein 360° jusqu'à 30 mm
Préparation de soudure simple et double (V, X, K, Y) dans la même opération que la découpe, y compris sur contours courbes. Sans meulage ni usinage postérieur.
FAQ
Questions fréquentes sur le plasma et le laser
Non. Nous découpons exclusivement au laser fibre. Ce choix a été fait il y a des années et cette page existe pour l'expliquer, pas pour vous vendre quelque chose que nous n'avons pas. Sur la plupart des pièces en acier au carbone jusqu'à 50 mm, le laser donne un meilleur résultat et, une fois le travail aval compté, revient moins cher. Si votre pièce se traite mieux au plasma, nous vous le dirons.
Le taux horaire machine du laser est généralement plus élevé. Le prix de la pièce finie, lui, souvent non, car une pièce découpée au plasma demande presque toujours un ébavurage, un retrait des scories, une reprise du chant et, si elle comporte de petits trous, un perçage ultérieur. Ces opérations n'apparaissent pas dans le prix de la découpe, mais quelqu'un les paie.
Nous découpons l'acier au carbone jusqu'à 50 mm avec une finition laser sur toute la plage. C'est la tranche où le laser remplace le plasma avec un avantage net. Au-delà de 50 mm nous n'allons plus, et il faut passer au plasma haute intensité ou à l'oxycoupage.
Alors le plasma peut être parfaitement raisonnable, surtout pour une grande pièce sans petits trous et qui ne sera pas soudée bout à bout. La précision se paie et ne se rentabilise pas toujours. Ce qui vaut la peine, c'est de comparer le prix de la pièce finie, pas celui de la découpe.
Oui, et c'est le moyen le plus rapide de savoir si cela vaut le coup. Envoyez-nous le même fichier et nous vous renvoyons un prix laser en moins de 24 h ouvrées. Si la pièce comporte aussi un chanfrein de soudure, précisez-le : au laser il est réalisé dans la même opération que le contour.
Lorsque le plasma découpe en utilisant l'air comme gaz, l'azote de l'air s'incorpore à la couche superficielle du chant. Cette couche enrichie en azote peut générer de la porosité dans le cordon si l'on soude directement dessus, et c'est pourquoi de nombreux ateliers l'éliminent à la meule au préalable. La découpe laser ne laisse pas cette couche.
Envoyez-nous le même DXF que vous alliez envoyer au plasma
Nous vous disons ce que cela coûte au laser et si cela vaut le coup, en moins de 24 h ouvrées. Et si votre pièce se traite mieux au plasma, nous vous le dirons aussi.