
Talleres Feudo SL — Comparativa
¿Necesitas corte por plasma? Compara antes con el láser de fibra
Nosotros no cortamos con plasma, cortamos con láser. Esta página explica en qué se diferencian de verdad y en qué casos el plasma sigue siendo la opción correcta.
Mándanos tu planoAntes de pedir precio
Empecemos por lo importante: aquí no hacemos plasma
Si has llegado buscando corte por plasma, conviene que lo sepas desde el primer párrafo: en Talleres Feudo cortamos exclusivamente con láser de fibra. No tenemos mesa de plasma y no vamos a fingir que sí.
Esta página existe porque una parte de quien pide plasma lo pide por costumbre, no porque haya comparado. Durante muchos años el plasma fue la respuesta obvia para chapa de espesor medio y grueso, y esa costumbre se ha quedado. Los láseres de fibra de alta potencia han cambiado bastante ese reparto en la última década.
Así que aquí abajo tienes la comparación con los datos, incluida la parte en la que el plasma sigue ganando. Si tu pieza es de esas, te lo diremos y no te haremos perder el tiempo.
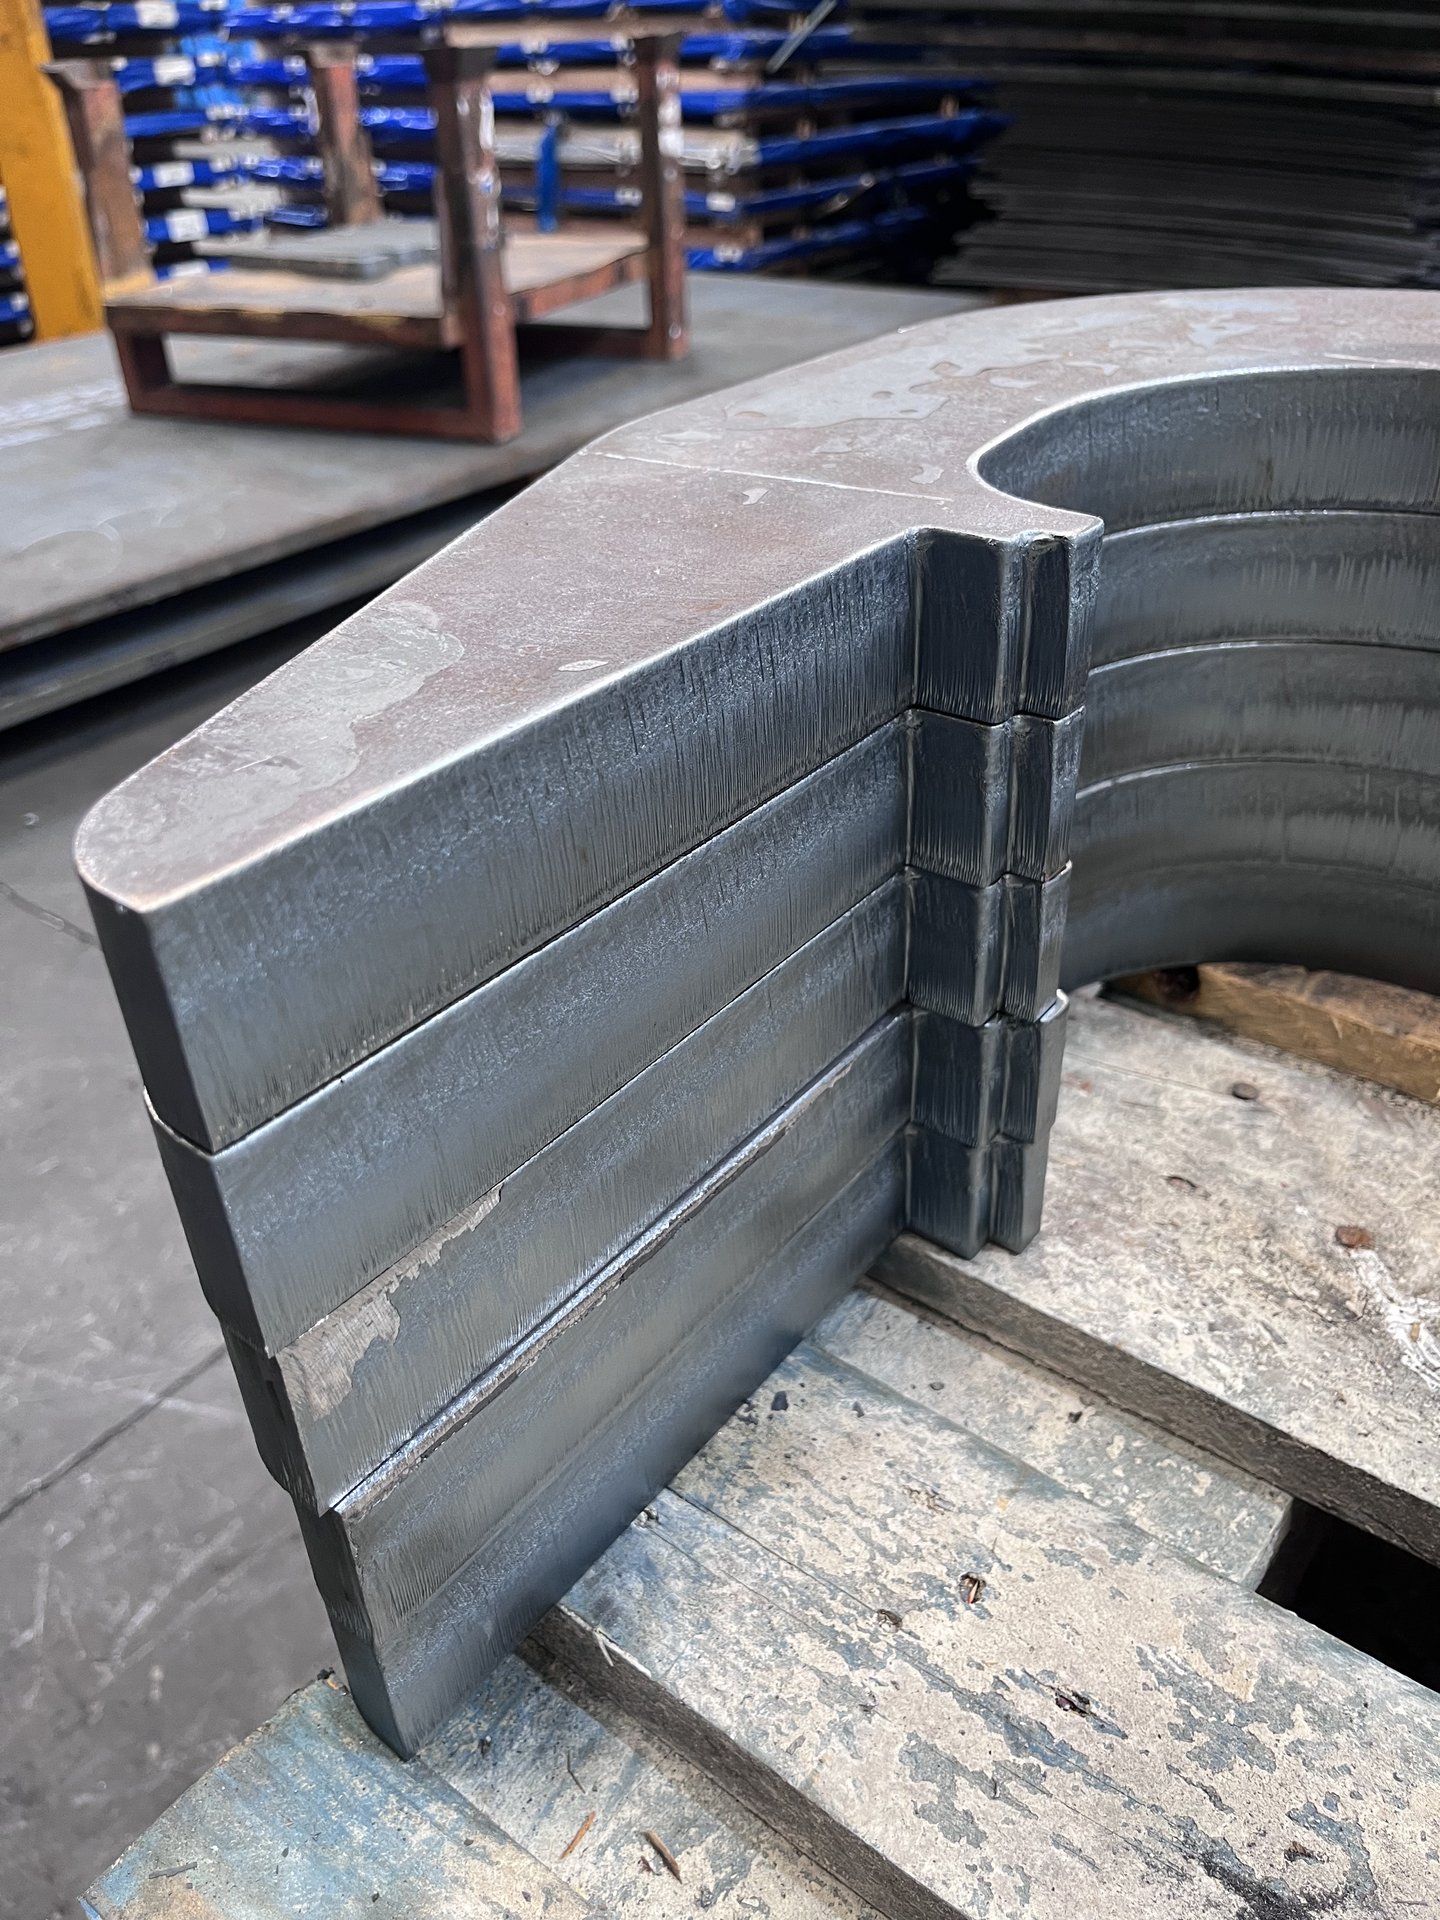
Sin desprecio
Qué es el corte por plasma y qué hace bien
El corte por plasma hace pasar un gas por un arco eléctrico hasta ionizarlo. Ese plasma sale del soplete a una temperatura altísima, funde el metal y el propio chorro expulsa el material fundido. Es una tecnología madura, robusta y con virtudes reales:
- Corta cualquier metal conductor. Acero al carbono, inoxidable, aluminio. No le importa la aleación.
- Le da igual el estado de la chapa. Oxidada, con calamina, pintada o sucia: corta igual. El láser es bastante más sensible al estado de la superficie.
- Es rápido en espesores medios y el equipo cuesta una fracción de lo que cuesta un láser de fibra de alta potencia, lo que se nota en el precio por hora.
- Llega muy arriba en espesor. Los equipos de alta corriente cortan acero muy por encima de los 50 mm que alcanzamos nosotros con láser.
- Es portátil. Hay equipos que se llevan a obra, cosa que con un láser de mesa no existe.
Nada de lo anterior es un defecto. Son razones por las que el plasma sigue instalado en miles de talleres y por las que, en determinadas piezas, es exactamente lo que hay que usar.
Dato a dato
Plasma frente a láser de fibra
Valores orientativos de cada tecnología en acero al carbono. Los del láser son los nuestros; los del plasma, los habituales de un equipo industrial en buen estado.
| Característica | Láser de fibra | Plasma |
|---|---|---|
| Tolerancia dimensional | ±0,1 mm hasta 20 mm ±0,2-0,3 mm de 20 a 50 mm |
±0,5 mm |
| Perpendicularidad del canto | Muy alta, prácticamente a escuadra | El arco es cónico y deja unos grados de inclinación en el canto |
| Sangría (ancho de corte) | Décimas de milímetro | Del orden de 2 a 4 mm según corriente y espesor |
| Zona afectada térmicamente | Mínima | Media |
| Agujeros pequeños | Diámetro por debajo del espesor: ≈ la mitad a 50 mm ≈ un tercio a 40 mm ≈ un cuarto en espesores medios |
Como regla práctica, el diámetro no baja de 1,5-2 veces el espesor |
| Estado del canto | Limpio, listo para soldar | Escoria adherida y estrías; capa superficial alterada |
| Repaso posterior | Normalmente ninguno | Desbarbado y retirada de escoria casi siempre |
| Preparación de soldadura (bisel) | En la misma operación, 360°, hasta 30 mm | Requiere cabezal inclinable o una operación aparte |
| Coste por hora de máquina | Mayor | Menor |
| Espesor máximo en acero | 50 mm (el nuestro) | Muy por encima con equipos de alta corriente |
Fíjate en que las dos últimas filas están marcadas a favor del plasma. Una comparativa en la que gana siempre el mismo no sirve para decidir nada.
El número que importa
El coste que no está en el precio por hora
La hora de láser cuesta más. La pieza terminada, muchas veces no.
El desbarbado
La pieza de plasma sale con escoria adherida en la cara inferior y con un canto que casi siempre hay que repasar. Eso es tiempo de una persona con una radial, pieza a pieza, y en una serie se multiplica.
Los agujeros que hay que taladrar
Si el plano lleva agujeros de diámetro pequeño en relación al espesor, el plasma no los puede hacer redondos y hay que taladrarlos después. Cada agujero es una operación de mecanizado que en láser no existe. Con el láser el diámetro puede bajar por debajo del espesor: en torno a la mitad en chapa de 50 mm, a un tercio en 40 mm y a un cuarto en espesores medios.
El ajuste en montaje
Con ±0,5 mm por pieza y un canto que no está a escuadra, un conjunto de varias piezas acumula desviaciones. Lo que se ahorra en corte se gasta en calzar, forzar y repasar durante el montaje.
La capa nitrurada
Cuando el plasma corta con aire, el nitrógeno se incorpora a la capa superficial del canto. Soldar directamente sobre ella puede dar porosidad, así que en piezas con exigencia de soldadura hay que eliminarla a muela primero.
El material que se lleva la sangría
Con 2 a 4 mm de ancho de corte frente a unas décimas, en un anidado apretado y con muchas piezas la diferencia de chapa consumida deja de ser anecdótica.
El chaflán
Si la pieza va soldada a tope y necesita preparación de borde, en láser sale en la misma operación que el contorno. Por otra vía es una segunda máquina o un amolado a mano.
Honestidad
Cuándo el plasma es la opción correcta
Hay casos claros en los que el plasma es mejor decisión que el láser, y en los que además nosotros no somos tu proveedor:
- Por encima de 50 mm en acero al carbono. Es nuestro techo. Ahí hay que ir a plasma de alta corriente o a oxicorte.
- Chapa muy oxidada, con calamina gruesa o pintada. El plasma se lo come sin inmutarse; el láser da problemas de calidad de corte.
- Inoxidable y aluminio de espesor medio-alto. El plasma los corta con normalidad. Nosotros esos materiales solo los hacemos bajo consulta y con material aportado por el cliente.
- Corte en obra o sobre pieza montada. Un láser de mesa no sale de la nave.
- Piezas grandes, sin agujeros pequeños y sin exigencia de tolerancia, donde lo único que cuenta es el precio del corte. Si la pieza no lleva trabajo posterior, el plasma es difícil de batir.
Si tu caso es alguno de estos, ya tienes la respuesta sin necesidad de pedirnos oferta.
Nuestro rango
Qué podemos hacer nosotros
Tres capacidades independientes entre sí. Si tu pieza cae dentro de alguna, merece la pena que compares.
Hasta 50 mm de espesor
Acero al carbono de 1 a 50 mm con acabado de láser en todo el rango. Una pieza de 50 mm sale con el mismo canto que una de 25; lo que cambia es la velocidad de corte.
Formato hasta 8.000 mm
Chapa de hasta 8.000 × 2.000 mm, para sacar piezas largas de una sola vez. Es una capacidad distinta del espesor máximo: si tu pieza combina las dos, confírmanoslo con el plano.
Bisel 360° hasta 30 mm
Preparación de soldadura simple y doble (V, X, K, Y) en la misma operación que el corte, incluso en contornos curvos. Sin amolado ni mecanizado posterior.
FAQ
Preguntas frecuentes sobre plasma y láser
No. Cortamos exclusivamente con láser de fibra. Hicimos esa elección hace años y esta página existe para explicar por qué, no para venderte algo que no tenemos. En la mayoría de piezas de acero al carbono de hasta 50 mm el láser da un resultado mejor y, contando el trabajo posterior, sale más barato. Si tu pieza es de las que se resuelven mejor con plasma, te lo diremos.
La hora de máquina del láser suele ser más cara. El precio de la pieza terminada, en cambio, muchas veces no lo es, porque la pieza de plasma casi siempre necesita desbarbado, retirada de escoria, repaso del canto y, si lleva agujeros pequeños, taladrado posterior. Esas operaciones no aparecen en el precio del corte, pero las paga alguien.
Cortamos acero al carbono hasta 50 mm con acabado de láser en todo el rango. Ese es el tramo en el que el láser sustituye al plasma con ventaja clara. Por encima de 50 mm ya no llegamos y hay que ir a plasma de alta corriente o a oxicorte.
Entonces el plasma puede ser perfectamente razonable, sobre todo si es una pieza grande, sin agujeros pequeños y que no va a soldarse a tope. La precisión se paga y no siempre compensa. Lo que sí conviene es comparar el precio de la pieza terminada, no el del corte.
Sí, y es la forma más rápida de saber si te compensa. Mándanos el mismo fichero y te devolvemos precio en láser en menos de 24 h laborables. Si además la pieza lleva chaflán de soldadura, indícalo: en láser se hace en la misma operación que el contorno.
Cuando el plasma corta usando aire como gas, el nitrógeno del aire se incorpora a la capa superficial del canto. Esa capa enriquecida en nitrógeno puede generar porosidad en el cordón si se suelda directamente sobre ella, y por eso muchos talleres la eliminan a muela antes de soldar. El corte láser no deja esa capa.
Mándanos el mismo DXF que ibas a mandar a plasma
Te decimos qué cuesta en láser y si te compensa, en menos de 24 h laborables. Y si tu pieza se resuelve mejor con plasma, también te lo diremos.